Plasmaschneider Test & Vergleich im Oktober 2026
Die besten Plasmaschneider im Test 2026
Beste Plasmaschneider im Vergleich 2026
Profis testen Plasmaschneider ✓ Kaufberatung Plasmaschneider Online ✓ Plasmaschneider Vergleichssieger ✓ günstiger Plasmaschneider ✓ Plasmaschneider Testsieger ✓ Plasmaschneider Preisvergleich ✓ Plasmaschneider Erfahrungen ✓ Plasmaschneider kaufen ✓
Plasmaschneider Bestseller – die 8 besten Plasmaschneider! Platzierung von 1 bis 8, wobei Platz 1 der beste Plasmaschneider ist!




Letzte Aktualisierung am 19.10.2026 / Affiliate-Links erhöhen nicht den Kaufpreis!
Plasmaschneider – Sehr große Auswahl auf Amazon.de ✓
Große Auswahl an Geräten und Zubehör ✓ Käuferschutz ✓ Produktinformationen auf einen Blick ✓
Jetzt Plasmaschneider kaufen auf Amazon.de!
Ratgeber für Plasmaschneider
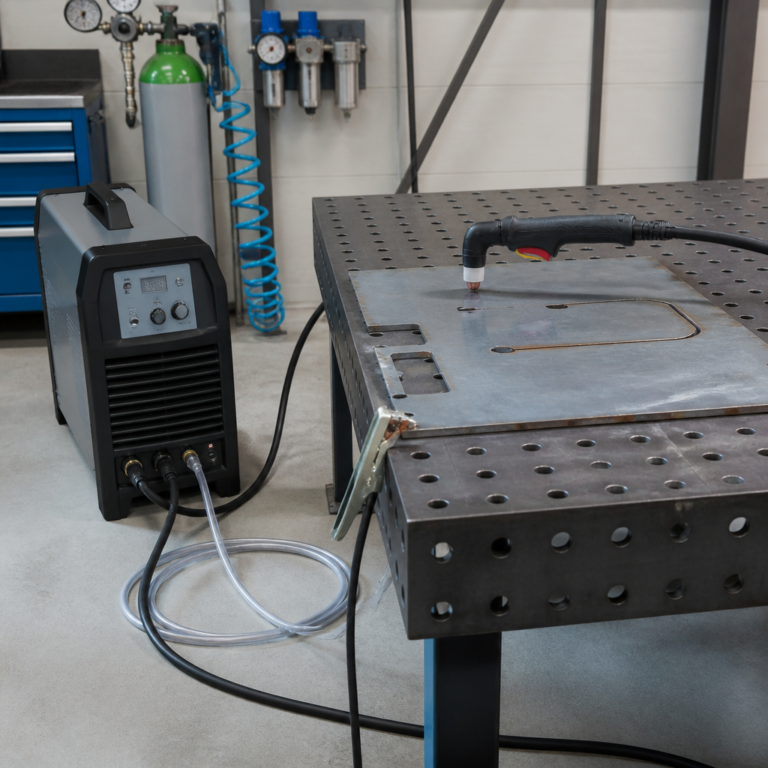
Die Abbildung macht sichtbar, welche Komponenten beim Vergleich zusammenspielen. Besonders wichtig sind Brenner, Masseverbindung und Druckluftanschluss, weil sie die Funktion im Arbeitsalltag direkt beeinflussen.
Was ist ein Plasmaschneider und wie funktioniert er?
Ein Plasmaschneider trennt elektrisch leitfähige Metalle mit einem gebündelten Plasmastrahl. Dafür wird Druckluft oder ein anderes geeignetes Prozessgas durch einen Brenner geführt und elektrisch ionisiert. Der entstehende Lichtbogen erhitzt das Material an einer sehr kleinen Stelle so stark, dass es schmilzt. Ein Gasstrom bläst die Schmelze aus der Schnittfuge. Auf diese Weise lassen sich Bleche, Rohre und Profile aus beispielsweise Stahl, Edelstahl oder Aluminium bearbeiten.
Im Unterschied zu einer Trennscheibe entsteht beim Plasmaschneiden kein mechanischer Kontakt zwischen Werkzeug und Werkstück. Das erleichtert gebogene Schnitte und reduziert die notwendige Kraft. Gleichzeitig bleiben typische Anforderungen bestehen: Der Lichtbogen benötigt eine sichere Stromversorgung, die Druckluft muss ausreichend sauber und trocken sein, und der Bediener muss die Schutzregeln für Lichtbogenarbeiten beachten.
Die Schnittqualität hängt nicht allein von der maximal angegebenen Stromstärke ab. Entscheidend sind unter anderem Materialart, Materialdicke, Schnittgeschwindigkeit, Brennerabstand, Zustand der Verschleißteile und die Qualität der Masseverbindung.
Beim Plasmaschneiden entscheidet das Zusammenspiel aus Gerät, Druckluft, Einstellung und Führung über das Ergebnis – nicht ein einzelner Leistungswert.
Welche Arten von Plasmaschneidern gibt es?
Die Geräte unterscheiden sich vor allem nach Stromquelle, Zündtechnik, Einsatzumgebung und Bedienkonzept. Für gelegentliche Arbeiten in der privaten Werkstatt genügt oft ein kompaktes Invertergerät. In der Metallverarbeitung können dagegen hohe Einschaltdauer, robuste Anschlüsse und eine leistungsfähige Druckluftversorgung wichtiger sein als ein möglichst geringes Gewicht.
| Ausführung | Typische Stärke | Zu beachten |
|---|---|---|
| Kompakter Inverter | Geringes Gewicht, flexible Nutzung | Stromversorgung und Einschaltdauer prüfen |
| Gerät mit integriertem Kompressor | Kein separater Kompressor erforderlich | Höheres Gewicht und begrenzter Luftvorrat möglich |
| Professionelles Werkstattgerät | Für längere und häufigere Arbeiten ausgelegt | Mehr Platz, höhere Anforderungen an Netz und Druckluft |
| CNC-taugliche Stromquelle | Für automatisierte Schneidanlagen geeignet | Schnittstelle und Zündverfahren müssen zusammenpassen |
Ein weiteres Unterscheidungsmerkmal ist die Lichtbogenzündung. Bei einer Kontaktzündung berührt der Brenner das Werkstück zunächst. Eine Hochfrequenz- oder Pilotlichtbogenzündung kann den Lichtbogen berührungsloser starten. Das ist bei Lochblechen, Gitterstrukturen und automatisierten Anwendungen praktisch, kann aber besondere Anforderungen an die Umgebung und die angeschlossene Elektronik stellen.
- Handgeräte: Sie eignen sich für Reparaturen, Zuschnitte und Anpassungsarbeiten.
- Schneidanlagen: Sie führen den Brenner kontrollierter und sind für wiederholbare Konturen interessant.
- Geräte mit Kombifunktion: Manche Stromquellen verbinden Plasmaschneiden mit weiteren Schweißverfahren; dadurch steigt die Vielseitigkeit, aber auch die Komplexität.
Wichtige technische Merkmale im Überblick
Die maximale Schneidleistung ist ein nützlicher Orientierungswert, sollte aber nicht als alleinige Kaufentscheidung dienen. Hersteller unterscheiden teilweise zwischen sauberer Trennleistung und maximaler Trennleistung. Für regelmäßige Arbeiten ist es sinnvoll, Reserven einzuplanen, damit das Gerät nicht dauerhaft am oberen Grenzbereich betrieben werden muss.
| Merkmal | Warum es wichtig ist | Prüffrage beim Vergleich |
|---|---|---|
| Schneidstrom | Beeinflusst die mögliche Materialstärke | Für welche Materialien und Dicken ist die Quelle vorgesehen? |
| Einschaltdauer | Zeigt, wie lange bei einer bestimmten Last gearbeitet werden kann | Passt die Angabe zum geplanten Arbeitsrhythmus? |
| Druckluftbedarf | Beeinflusst Schnittqualität und Betriebskosten | Kann der vorhandene Kompressor Volumenstrom und Druck liefern? |
| Brenneranschluss | Erleichtert Wartung und Ersatzteilversorgung | Sind Verschleißteile eindeutig erhältlich? |
| Masseklemme | Voraussetzung für einen stabilen Stromkreis | Ist die Klemme passend dimensioniert und sicher befestigt? |
| Bedienung | Vereinfacht reproduzierbare Einstellungen | Sind Stromstärke, Luft und Betriebsart verständlich einstellbar? |
Auch der Netzanschluss verdient Aufmerksamkeit. Kleine Geräte können für eine übliche einphasige Versorgung ausgelegt sein, während stärkere Quellen einen anderen Anschluss benötigen. Eine ungeeignete Verlängerungsleitung, eine überlastete Steckdose oder ein zu kleiner Leitungsquerschnitt kann zu Spannungsabfall, Erwärmung und Fehlfunktionen führen. Der elektrische Anschluss sollte daher den Angaben des Herstellers und den örtlichen Sicherheitsanforderungen entsprechen.
Materialien, Schnittqualität und Verschleißteile
Plasmaschneider können viele elektrisch leitfähige Metalle bearbeiten, doch jedes Material reagiert etwas anders. Baustahl ist im Allgemeinen unkompliziert zu schneiden. Edelstahl und Aluminium leiten Wärme anders ab und verlangen häufig eine sorgfältigere Wahl von Stromstärke, Geschwindigkeit und Luftführung. Beschichtete, lackierte oder verzinkte Werkstücke können beim Erhitzen zusätzliche Dämpfe freisetzen; Beschichtungen sollten nur unter geeigneten Schutzmaßnahmen bearbeitet werden.
Eine schmale Schnittfuge und wenig Nacharbeit sind typische Ziele. Eine leicht geneigte Schnittkante, Bartbildung an der Unterseite oder eine stark unruhige Kontur können verschiedene Ursachen haben. Zu langsames Führen lässt oft mehr Material an der Unterseite zurück. Zu schnelles Führen kann den Lichtbogen instabil machen oder das Material nicht vollständig trennen. Ein zu großer Abstand zwischen Brenner und Werkstück verschlechtert die Energieübertragung.
Zu den regelmäßig zu kontrollierenden Verbrauchsteilen gehören Düse, Elektrode, Schutzkappe und gegebenenfalls ein Wirbelring. Sie verschleißen durch Hitze, Spritzer und falsche Abstände. Ein unruhiger Lichtbogen, wechselnde Schnittbreite oder sichtbare Beschädigungen sind Hinweise, die Teile zu prüfen. Verschleißteile sollten zum jeweiligen Brennertyp passen; improvisierte Kombinationen können die Funktion und Sicherheit beeinträchtigen.
- Werkstück vor dem Schneiden von losem Rost, Öl und Schmutz befreien.
- Masseklemme möglichst nahe an der Schnittstelle befestigen.
- Brenner senkrecht oder entsprechend der Anleitung führen.
- Abstandshalter nutzen, wenn eine gleichmäßige Brennerhöhe schwierig einzuhalten ist.
- Verbrauchsteile bei sichtbarem Schaden oder auffälligem Schnittbild kontrollieren.
Die richtige Druckluftversorgung
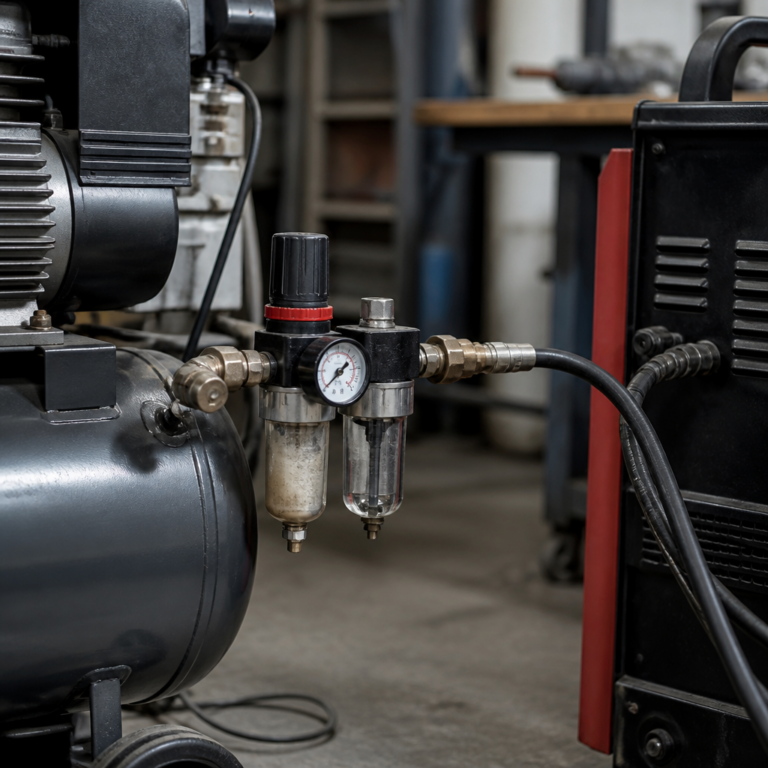
Auf dem Bild sollte die Abfolge von Kompressor, Filter und Schlauch gut erkennbar sein. Leser sehen dadurch, warum trockene und ausreichend starke Druckluft für Brenner und Schnittqualität relevant ist.
Druckluft wird bei vielen Handgeräten nicht nur zum Ausblasen der Schmelze, sondern auch zur Kühlung des Brenners verwendet. Ein Kompressor muss deshalb den erforderlichen Druck und vor allem den benötigten Volumenstrom während des Schneidens bereitstellen. Ein kleiner Behälter kann kurzfristig ausreichen, führt bei längeren Schnitten aber zu häufigen Nachlaufphasen. Die konkreten Anschlusswerte des Geräts sind maßgeblich.
Feuchtigkeit und Öl in der Druckluft können Brennerteile belasten und die Schnittqualität verschlechtern. Ein Wasserabscheider, geeignete Filter und ein regelmäßig entleerter Druckluftbehälter helfen, die Luftversorgung sauberer zu halten. Filter sind kein Ersatz für eine passende Kompressorleistung. Wenn der Druck beim Schneiden deutlich abfällt, sollte die Ursache zuerst in der Versorgung gesucht werden.
| Beobachtung | Mögliche Ursache | Sinnvoller erster Schritt |
|---|---|---|
| Lichtbogen bricht wiederholt ab | Unzureichender Luftstrom, Masseproblem oder verschlissene Teile | Luftversorgung, Massekontakt und Brenner prüfen |
| Viel Schlacke an der Unterseite | Falsche Geschwindigkeit oder zu geringer Energieeintrag | Führung und Geräteeinstellung schrittweise anpassen |
| Unregelmäßige Schnittkante | Schräger Brenner, instabiler Abstand oder beschädigte Düse | Brennerführung und Verschleißteile kontrollieren |
| Gerät schaltet ab | Thermische Belastung oder ungeeignete Stromversorgung | Abkühlzeit, Netzanschluss und Einschaltdauer beachten |
Auswahlkriterien für den Kauf
Vor dem Kauf sollte der tatsächliche Arbeitsbereich möglichst konkret beschrieben werden. Wer gelegentlich dünne Bleche für Reparaturen zuschneidet, benötigt andere Eigenschaften als eine Werkstatt, die täglich stärkere Profile trennt. Ein passendes Gerät ist nicht automatisch das stärkste, sondern dasjenige, dessen Stromversorgung, Luftbedarf, Bedienung und Ersatzteilkonzept zum Einsatz passen.
- Material und typische Dicke festlegen: Notieren Sie nicht nur die maximale Dicke, sondern auch die Materialarten, die regelmäßig vorkommen.
- Arbeitsrhythmus einschätzen: Einzelne kurze Schnitte stellen geringere Anforderungen als lange Schnittfolgen.
- Druckluft klären: Prüfen Sie Anschluss, Druck, Volumenstrom, Schlauch und Filter.
- Stromversorgung prüfen: Berücksichtigen Sie Netzanschluss, Absicherung und geeignete Leitungen.
- Brenner und Ersatzteile vergleichen: Eine verständliche Ersatzteilzuordnung erleichtert spätere Wartung.
- Ergonomie bewerten: Gewicht, Kabellängen, Griff, Schlauchführung und gut erreichbare Bedienelemente beeinflussen die Arbeit.
- Sicherheitsausstattung einplanen: Schutzkleidung und geeignete Abschirmung sind Teil der Anwendung, nicht optionales Zubehör.
Ein Display mit klaren Anzeigen kann bei wiederkehrenden Arbeiten hilfreich sein. Noch wichtiger ist, dass die Bedienelemente eindeutig beschriftet sind und das Handbuch die Einstellungen verständlich erklärt. Bei einem unbekannten Gerät sollte man nicht allein auf Produktbilder oder Werbeaussagen vertrauen, sondern technische Daten, Anschlussbedingungen und Lieferumfang sorgfältig lesen.
Eine realistische Leistungsreserve ist sinnvoller als eine Maximalangabe, die nur unter idealen Bedingungen erreichbar ist.
Sicheres Arbeiten mit dem Plasmaschneider
Beim Plasmaschneiden entstehen intensives Licht, Hitze, Funken, Schmelzspritzer, Lärm und möglicherweise gesundheitsschädliche Rauche. Deshalb braucht der Arbeitsplatz eine gute Organisation und geeignete persönliche Schutzausrüstung. Dazu gehören mindestens ein passender Augen- und Gesichtsschutz, schwer entflammbare Arbeitskleidung, geeignete Handschuhe sowie Sicherheitsschuhe. Die Schutzstufe des Augenschutzes muss zur Anwendung passen.
Die Umgebung sollte frei von brennbaren Stoffen sein. Funken können durch Öffnungen, Spalten oder auf die Rückseite des Werkstücks gelangen. Brennbare Beschichtungen, Behälter mit Resten entzündlicher Stoffe und schlecht belüftete Bereiche sind besonders kritisch. Rauch sollte an der Entstehungsstelle abgesaugt oder durch eine geeignete Lüftung abgeführt werden. Verzinkte, lackierte oder unbekannte Oberflächen erfordern zusätzliche Vorsicht.
- Vor Arbeitsbeginn Werkstück, Masseverbindung und Brenner kontrollieren.
- Schutzschirm oder geeignete Abschirmung gegen Lichtbogenstrahlung aufstellen.
- Nur trockene und unbeschädigte Kabel, Schläuche und Stecker verwenden.
- Werkstück nicht während des Schneidens mit der Hand stabilisieren.
- Nach dem Schnitt auf heiße Kanten und herabgefallene Metallteile achten.
- Bedienungsanleitung und örtliche Arbeitsschutzregeln beachten.
Die Masseklemme muss elektrisch gut leitend am Werkstück sitzen. Lack, starke Oxidschichten oder Rost können den Kontakt verschlechtern. Arbeiten an geschlossenen Behältern oder Leitungen, deren Inhalt nicht sicher bekannt ist, gehören nicht in eine improvisierte Werkstattumgebung. Bei Unsicherheit sollte die Arbeit fachkundig beurteilt werden.
Anwendung: Vorbereitung, Schnitt und Nacharbeit
Vorbereitung
Markieren Sie die Schnittlinie gut sichtbar und legen Sie das Werkstück stabil auf eine geeignete, nicht brennbare Unterlage. Prüfen Sie, ob unter dem Schnitt genügend Raum für Funken und Schmelze vorhanden ist. Stellen Sie Stromstärke und Luftversorgung nach den Geräteangaben ein. Ein Probeschnitt an einem Reststück zeigt, ob Führung und Einstellung grundsätzlich passen.
Führung des Brenners
Der Brenner sollte möglichst gleichmäßig und mit konstantem Abstand geführt werden. Bei einem Durchstich wird der Brenner zunächst leicht geneigt gehalten, damit Spritzer nicht direkt in die Düse zurücklaufen; danach kann die Führung an die Schnittart angepasst werden. Die konkrete Vorgehensweise hängt vom Brenner und der Herstelleranleitung ab. Nicht mit Kraft durch das Material drücken, wenn der Lichtbogen keinen sauberen Schnitt erzeugt.
Nacharbeit
Nach dem Abkühlen können scharfe Kanten entgratet und Schlackereste entfernt werden. Eine Nacharbeit ist normal, sollte aber nicht dazu dienen, dauerhaft eine ungeeignete Einstellung auszugleichen. Bei wiederholten Fehlern sind Geschwindigkeit, Brennerabstand, Luftversorgung, Massekontakt und Verschleißteile systematisch zu prüfen.
Pflege, Wartung und Haltbarkeit
Vor jeder Wartung muss das Gerät ausgeschaltet und von der Stromversorgung getrennt werden. Der Brenner sollte auf lose Teile, Risse und starke Wärmespuren geprüft werden. Düse und Elektrode sind Verschleißteile und dürfen nicht bis zur vollständigen Zerstörung weiterverwendet werden. Nach der Arbeit sollte der Brenner sauber und trocken gelagert werden, ohne das Kabel oder den Schlauch eng zu knicken.
Auch die Druckluftanlage braucht Pflege. Kondensat im Kompressorbehälter ist regelmäßig abzulassen, Filter sind nach Wartungsplan zu kontrollieren, und Schläuche müssen frei von Knickstellen bleiben. Staub im Inneren der Stromquelle kann die Kühlung beeinträchtigen. Das Gehäuse sollte daher nach Herstellerangaben sauber gehalten und die Lüftung nicht abgedeckt werden.
| Intervall | Kontrolle |
|---|---|
| Vor jeder Nutzung | Kabel, Masseklemme, Brenner, Schutzkleidung und Arbeitsbereich |
| Nach der Nutzung | Brenner reinigen, heiße Teile abkühlen lassen, Schlauch und Kabel ordentlich lagern |
| Regelmäßig | Verschleißteile, Filter, Druckluftschläuche und Kühlöffnungen prüfen |
| Bei Störungen | Gerät nicht weiter betreiben, Ursache eingrenzen und bei Bedarf Fachservice nutzen |
Für wen eignet sich welches Gerät?
Für gelegentliche Reparatur- und Bastelarbeiten ist ein handliches Gerät mit unkomplizierter Bedienung oft ausreichend. Es sollte die tatsächlich benötigte Materialstärke mit Reserve bewältigen und zum vorhandenen Stromanschluss passen. Ein integrierter Kompressor kann den Aufbau vereinfachen, ist aber nicht in jeder Umgebung die leiseste oder leistungsfähigste Lösung.
Für eine regelmäßige Werkstattnutzung zählen robuste Brenneranschlüsse, gute Kühlung, Ersatzteilverfügbarkeit und eine passende Einschaltdauer. Wer häufig gleiche Konturen schneidet, kann von einer Führungsschiene oder einer CNC-kompatiblen Lösung profitieren. Dabei müssen Zündverfahren, Schnittstelle, Brennerhöhe und die mechanische Anlage aufeinander abgestimmt werden.
| Nutzerprofil | Sinnvolle Prioritäten | Weniger entscheidend |
|---|---|---|
| Gelegentliche Heimwerkstatt | Einfache Bedienung, Gewicht, passende Netzversorgung | Sehr hohe Dauerleistung |
| Metallbau- oder Reparaturwerkstatt | Schneidreserve, Einschaltdauer, Wartung, Brennerqualität | Minimales Gerätegewicht |
| Automatisierte Fertigung | Schnittstelle, Wiederholbarkeit, Prozessluft, kompatibler Brenner | Handliche Bauform |
Vorteile und Grenzen des Plasmaschneidens
Die Methode bietet eine hohe Flexibilität, weil sie unterschiedliche leitfähige Metalle ohne Sägeblatt oder Trennscheibe bearbeiten kann. Kurven und Ausschnitte sind bei sicherer Führung möglich, und der Schnitt lässt sich vergleichsweise schnell ausführen. Das Werkzeug berührt das Werkstück nicht, wodurch weniger mechanischer Druck erforderlich ist.
- Schnelle Bearbeitung vieler leitfähiger Metalle.
- Geeignet für gerade, gebogene und ausgeschnittene Konturen.
- Kein regelmäßiger Wechsel einer Trennscheibe erforderlich.
- Bei geeigneter Einstellung oft weniger Nacharbeit als beim groben Trennen.
Grenzen liegen bei nicht leitfähigen Werkstoffen wie Holz oder gewöhnlichen Kunststoffen. Außerdem entstehen Lichtbogenstrahlung, Rauch, Lärm und Funken. Die Schnittfläche kann je nach Material und Führung eine Neigung aufweisen. Für extrem dünne Bleche oder sehr hohe Präzisionsanforderungen können andere Verfahren geeigneter sein. Auch die laufenden Kosten für Druckluft und Verschleißteile sollten realistisch eingeplant werden.
Typische Fehler und ihre Vermeidung
Ein häufiger Fehler ist der Kauf nach einer einzelnen Maximaldicke. Diese Angabe sagt wenig darüber aus, wie komfortabel ein Gerät die im Alltag geplanten Schnitte bewältigt. Besser ist, die häufigste Materialstärke zu bestimmen und eine angemessene Reserve einzuplanen. Ebenso problematisch ist ein Kompressor, der nur auf dem Papier zum Gerät passt.
Weitere Fehler entstehen durch eine zu schnelle oder ungleichmäßige Brennerführung. Ein einfacher Abstandshalter, eine Führungshilfe und ein Probeschnitt können die Wiederholbarkeit verbessern. Wird die Düse schräg oder mit zu großem Abstand geführt, verändert sich die Schnittfuge. Stark verschlissene Elektroden und Düsen werden oft zu spät ersetzt.
Auch die Reinigung des Werkstücks wird unterschätzt. Eine schlechte Masseverbindung durch Rost oder Farbe führt zu einem instabilen Lichtbogen. Schließlich sollten Anwender nicht ohne ausreichenden Sicht-, Atem- und Brandschutz arbeiten. Gute Ergebnisse und sichere Abläufe gehören zusammen.
Entwicklungen und Zukunftsperspektiven
Aktuelle Geräte konzentrieren sich zunehmend auf kompaktere Invertertechnik, verständlichere Anzeigen und eine bessere Abstimmung von Stromquelle und Brenner. Für Anwender interessant sind Funktionen, die den Luftnachlauf, die Überhitzung oder den Brennerverschleiß nachvollziehbarer machen. Solche Hilfen ersetzen keine Erfahrung, können aber Bedienfehler reduzieren.
In automatisierten Anlagen stehen Wiederholbarkeit, digitale Schnittstellen und eine präzise Brennerführung im Vordergrund. Gleichzeitig bleiben Druckluftqualität, Absaugung und der verantwortungsvolle Umgang mit Energie wichtige Themen. Eine technische Neuerung ist dann nützlich, wenn sie den Prozess stabiler und sicherer macht, nicht nur wenn sie zusätzliche Funktionen verspricht.
FAQ
Fragen und Antworten über Plasmaschneider
Frage 1: Welche Metalle kann ein Plasmaschneider schneiden?
Antwort: Geeignet sind elektrisch leitfähige Metalle wie Stahl, Edelstahl, Aluminium, Kupfer oder Messing. Holz, Glas und die meisten nicht leitfähigen Kunststoffe lassen sich damit nicht schneiden.
Frage 2: Braucht jedes Gerät einen Kompressor?
Antwort: Viele Geräte benötigen externe Druckluft. Einige Ausführungen besitzen einen integrierten Kompressor. Vor dem Kauf müssen Luftdruck, Volumenstrom und Anschlussbedingungen zur vorhandenen Ausstattung passen.
Frage 3: Was bedeutet Einschaltdauer?
Antwort: Die Einschaltdauer beschreibt, wie lange ein Gerät bei einer bestimmten Belastung innerhalb eines festgelegten Bezugszeitraums arbeiten kann. Sie ist für längere Schnittfolgen wichtiger als ein kurzzeitig erreichbarer Spitzenwert.
Frage 4: Warum entsteht Schlacke an der Schnittunterseite?
Antwort: Ursachen können eine ungeeignete Schnittgeschwindigkeit, falscher Brennerabstand, zu geringe Leistung, schlechte Druckluft oder verschlissene Verbrauchsteile sein. Die Punkte sollten einzeln und schrittweise geprüft werden.
Frage 5: Welche Schutzausrüstung ist erforderlich?
Antwort: Erforderlich sind geeigneter Augen- und Gesichtsschutz, Schutzkleidung, Handschuhe und Sicherheitsschuhe. Zusätzlich müssen Rauchabsaugung oder Lüftung, Brandschutz und eine sichere Abschirmung des Lichtbogens berücksichtigt werden.
Frage 6: Wie lange halten Düse und Elektrode?
Antwort: Eine pauschale Lebensdauer lässt sich nicht seriös nennen. Sie hängt von Material, Stromstärke, Schnittdauer, Zündvorgängen, Luftqualität und Bedienung ab. Sichtbare Schäden oder ein deutlich schlechteres Schnittbild sind Gründe für eine Kontrolle.
Frage 7: Ist ein Plasmaschneider für Einsteiger geeignet?
Antwort: Einsteiger können die Anwendung erlernen, sollten aber zuerst die Anleitung, Sicherheitsregeln und Geräteeinstellungen verstehen. Kurze Probeschnitte an Reststücken und eine fachkundige Einweisung sind sinnvoll.
Frage 8: Woran erkennt man ein passendes Gerät?
Antwort: Es passt, wenn Materialstärken, Netzanschluss, Druckluftversorgung, Einschaltdauer, Brenner und Ersatzteilangebot zum geplanten Einsatz passen. Eine hohe Maximalangabe allein ist kein ausreichendes Auswahlkriterium.
Fazit: Darauf kommt es beim Plasmaschneider an
Ein guter Plasmaschneider sollte nicht nur leistungsfähig, sondern passend zur gesamten Arbeitsumgebung sein. Material, Schnittstärke, Arbeitsrhythmus, Druckluft und Stromversorgung bilden die Grundlage der Entscheidung. Wer zusätzlich auf Brennerqualität, Verschleißteile, Bedienbarkeit und Sicherheitsausstattung achtet, kann Fehlkäufe und unnötige Nacharbeit vermeiden.
Für gelegentliche Arbeiten reicht häufig eine kompakte Lösung mit übersichtlichen Einstellungen. Bei regelmäßiger Nutzung zählen dagegen Dauerleistung, Kühlung, Wartungsfreundlichkeit und eine zuverlässige Versorgung stärker. Unabhängig vom Gerät bleiben saubere Vorbereitung, konstante Führung und konsequenter Arbeitsschutz entscheidend.
Erfahrungen mit Plasmaschneider
Viele Anwender schätzen die schnelle Bearbeitung von Stahl, Edelstahl und Aluminium sowie die Möglichkeit, ohne großen mechanischen Druck zu arbeiten.
Als anspruchsvoll können die passende Druckluftversorgung, die Geräuschentwicklung und die regelmäßige Kontrolle der Verschleißteile empfunden werden.
Einsteiger profitieren meist von klar beschrifteten Bedienelementen, einem stabilen Brenner und einer verständlichen Anleitung. Probeschnitte erleichtern das Finden einer passenden Führungsgeschwindigkeit.
Saubere Ergebnisse werden häufig mit einem guten Massekontakt, trockener Druckluft, korrektem Brennerabstand und rechtzeitig gewechselten Düsen in Verbindung gebracht.
Für gelegentliche Reparaturen genügt oft ein kompaktes Gerät. Werkstätten mit langen Schnittfolgen achten dagegen stärker auf Einschaltdauer, Kühlung, Ersatzteile und eine ausreichende Luftleistung.
Das Verfahren ist nicht für alle Werkstoffe geeignet und erfordert wegen Lichtbogen, Rauch, Funken und Hitze einen sorgfältig eingerichteten Arbeitsplatz.