PLA-Filament Test & Vergleich im Oktober 2026
Die besten PLA-Filament im Test 2026
Beste PLA-Filament im Vergleich 2026
Einsteigerfreundliches PLA-Filament ✓ Kaufberatung für den 3D-Druck ✓ PLA-Filament Vergleichssieger ✓ zuverlässige Drucke ✓ PLA-Filament Testsieger ✓ PLA-Filament Preisvergleich ✓ PLA-Filament Erfahrungen ✓ PLA-Filament kaufen ✓
PLA-Filament Bestseller – die 8 besten PLA-Filament! Platzierung von 1 bis 8, wobei Platz 1 das beste PLA-Filament ist!


Letzte Aktualisierung am 19.10.2026 / Affiliate-Links erhöhen nicht den Kaufpreis!
PLA-Filament – Sehr große Auswahl auf Amazon.de ✓
Große Auswahl an Filamenten ✓
Käuferschutz ✓
Verschiedene Farben und Spulengrößen ✓
Jetzt PLA-Filament auf Amazon.de ansehen!
Ratgeber für PLA-Filament
Was ist PLA-Filament?
PLA steht für Polylactic Acid, auf Deutsch Polymilchsäure. Das Material gehört zu den thermoplastischen Kunststoffen und wird im 3D-Druck vor allem im Fused-Deposition-Modeling- beziehungsweise Fused-Filament-Fabrication-Verfahren eingesetzt. Dabei wird ein Kunststofffaden erhitzt, durch eine Düse geführt und Schicht für Schicht zu einem Bauteil aufgebaut. Die Abkühlung lässt die einzelnen Schichten verfestigen.
Für viele Einsteiger ist dieses Druckmaterial der naheliegende Startpunkt, weil es meist mit vergleichsweise niedrigen Temperaturen verarbeitet wird und sich auf zahlreichen FDM-Druckern einsetzen lässt. Es eignet sich für Figuren, Anschauungsmodelle, Dekoration, Gehäuseprototypen und viele Alltagsobjekte. Dennoch ist nicht jede Spule gleich: Rezeptur, Farbpigmente, Durchmesser, Feuchtigkeitsgehalt und Fertigungsqualität beeinflussen das Ergebnis.
Wichtig ist außerdem die richtige Erwartung. PLA ist angenehm zu verarbeiten, aber kein universeller Werkstoff für jedes technische Bauteil. Bei Wärme, dauerhafter mechanischer Belastung oder intensiver UV-Einstrahlung können andere Filamentarten besser geeignet sein.
PLA-Filament ist häufig ein guter Ausgangspunkt für saubere Lern- und Funktionsdrucke, ersetzt aber nicht die Auswahl eines materialspezifischen Werkstoffs.
Entwicklung und besondere Eigenschaften des Materials
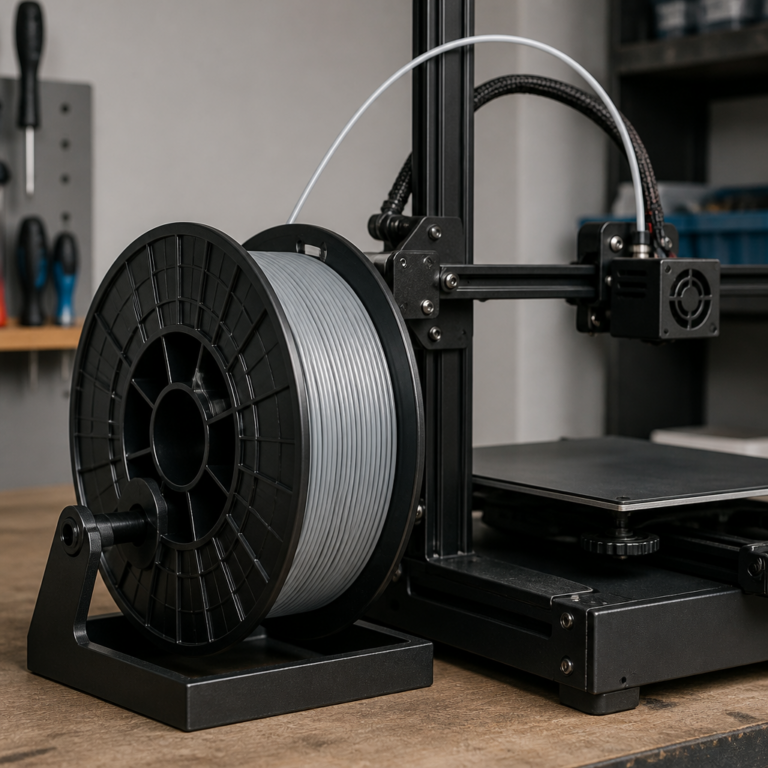
Auf der Abbildung sollte die saubere Wicklung der Spule gut erkennbar sein. Außerdem wird sichtbar, dass das Material ohne enge Knicke zum Extruder geführt werden sollte.
Mit der Verbreitung erschwinglicher Desktop-3D-Drucker wurde PLA zu einem der meistgenutzten Druckmaterialien für private Werkstätten, Schulen und Maker-Projekte. Die Verarbeitung ist im Vergleich zu vielen technischen Kunststoffen unkompliziert, da sich das Material häufig mit einem beheizten Druckbett oder teilweise auch auf geeigneten unbeheizten Druckflächen drucken lässt. Die konkreten Einstellungen hängen jedoch immer vom Drucker, der Düse, der Druckoberfläche und der jeweiligen Filamentrezeptur ab.
Typisch sind eine geringe Neigung zum Verziehen großer Bauteile und eine gute Wiedergabe feiner Konturen. Das macht PLA für Modelle mit kleinen Details interessant. Die Oberfläche kann matt, glänzend, seidig oder mit Partikeln versehen sein. Solche Zusätze verändern nicht nur die Optik, sondern mitunter auch Fließverhalten, Kühlbedarf und Festigkeit. Deshalb sollte man bei Spezialvarianten nicht blind die Einstellungen eines Standardmaterials übernehmen.
- Gute Detaildarstellung: Kleine Strukturen und sichtbare Konturen lassen sich oft überzeugend abbilden.
- Breite Farbauswahl: Das Material ist in zahlreichen Farben und Oberflächen erhältlich.
- Relativ einfache Verarbeitung: Für viele Drucker existieren leicht zugängliche Startwerte.
- Begrenzte Wärmebeständigkeit: Für heiße Umgebungen ist PLA nur eingeschränkt geeignet.
Arten und Varianten von PLA-Filament
Standard-PLA ist nur eine von mehreren Ausführungen. Hersteller verändern die Rezeptur, um beispielsweise die Oberfläche, die Zähigkeit, die Druckgeschwindigkeit oder die Temperaturbeständigkeit anzupassen. Bezeichnungen sind nicht vollständig einheitlich; die Angaben auf der Verpackung und im technischen Datenblatt sind daher wichtiger als der Produktname.
| Variante | Typische Stärke | Worauf zu achten ist |
|---|---|---|
| Standard-PLA | Einfacher Druck, gute Detailwiedergabe | Geeignet für Modelle und allgemeine Projekte |
| Mattes PLA | Reduzierte Lichtreflexionen | Kann andere Kühl- und Temperaturwerte benötigen |
| Seiden-PLA | Glänzende, dekorative Oberfläche | Optik steht meist stärker im Vordergrund als maximale Belastbarkeit |
| Holz- oder Partikel-PLA | Besondere Optik und Haptik | Düsenverschleiß und Verstopfungsrisiko können höher sein |
| Zähmodifiziertes PLA | Mehr Widerstand gegen Bruch | Herstellerempfehlungen für Temperatur und Kühlung beachten |
Auch transparente, fluoreszierende oder mit Farbwechselpigmenten versehene Sorten gehören zu den Spezialausführungen. Bei Filamenten mit abrasiven Bestandteilen, etwa bestimmten Mineral- oder Metallpartikeln, kann eine verschleißfeste Düse sinnvoll sein. Eine gehärtete Düse ist jedoch keine pauschale Pflicht für normales PLA.
Technische Merkmale und Qualitätsprüfung
Die Druckqualität beginnt nicht erst an der Düse. Ein wichtiger Faktor ist ein möglichst gleichmäßiger Filamentdurchmesser. Schwankungen können dazu führen, dass die tatsächliche Materialmenge variiert. Sichtbar wird das beispielsweise durch ungleichmäßige Wände, Lücken in der Deckschicht oder wechselnde Extrusionsgeräusche. Auch eine saubere Wicklung ist relevant, denn Kreuzungen oder lose Schlaufen können den Materialfluss blockieren.
Vor dem Kauf und vor der Verarbeitung lohnt ein Blick auf folgende Angaben:
- Empfohlener Temperaturbereich für Düse und Druckbett
- Filamentdurchmesser und zulässige Toleranz
- Nettogewicht des Materials ohne Spule
- Materialtyp und mögliche Zusätze
- Hinweise zur Lagerung und Trocknung
- Kompatibilität mit dem eigenen Drucker und der Düsengröße
Eine einfache Sichtprüfung ersetzt keine Messung, kann aber offensichtliche Probleme aufdecken. Die Spule sollte trocken wirken, ohne auffällige Bruchstellen oder starke Verformungen. Beim Abrollen darf sich das Filament nicht in mehreren losen Lagen verhaken. Bei wiederkehrenden Druckfehlern sollte man außerdem prüfen, ob die Düse teilweise verstopft ist oder der Extruder das Filament beschädigt.
| Qualitätsmerkmal | Mögliche Auswirkung bei Problemen | Praktische Kontrolle |
|---|---|---|
| Gleichmäßiger Durchmesser | Konstante Extrusion | Herstellerdaten prüfen und Druckbild beobachten |
| Trockene Lagerung | Weniger Knacken und Blasen | Spule in dichtem Behälter mit Trockenmittel lagern |
| Saubere Wicklung | Geringeres Risiko eines Materialstaus | Spule beim Abrollen nicht loslassen |
| Nachvollziehbare Druckangaben | Leichteres Einrichten | Temperaturbereich und Empfehlungen dokumentieren |
Kaufkriterien für die richtige Spule
Die passende Auswahl richtet sich nicht allein nach der Farbe. Zuerst sollte feststehen, welche Drucke entstehen sollen. Für dekorative Modelle ist die Oberflächenwirkung oft entscheidend, während bei beweglichen Teilen eher Zähigkeit und maßhaltige Verarbeitung zählen. Für große Objekte kann die Spulengröße wichtig sein, sofern der Rollenhalter ausreichend Platz bietet.
Prüfen Sie vor der Bestellung insbesondere die folgenden Punkte:
- Druckerkompatibilität: Das Filament muss zum Extruder, zur Düse und zum Temperaturbereich des Geräts passen.
- Spulenabmessungen: Eine schwere oder ungewöhnlich breite Rolle darf den Materialfluss nicht behindern.
- Farbe und Chargenkonsistenz: Für sichtbare Serienbauteile können Farbabweichungen zwischen Chargen störend sein.
- Oberfläche: Matt, glänzend oder strukturiert verändert die optische Wirkung und teilweise die Verarbeitung.
- Verwendungszweck: Ein Modellbauobjekt stellt andere Anforderungen als ein belastetes Verbindungsteil.
- Dokumentation: Klare Angaben erleichtern die Abstimmung im Slicer.
Die Angabe „biologisch abbaubar“ sollte nicht missverstanden werden. PLA basiert häufig auf nachwachsenden Rohstoffen, doch ein fertiger Druck zerfällt nicht automatisch unter normalen Haushaltsbedingungen. Entsorgung und Recycling hängen von lokalen Möglichkeiten und der jeweiligen Materialmischung ab. Für Lebensmittelkontakt, medizinische Anwendungen oder sicherheitsrelevante Bauteile gelten zusätzliche Anforderungen; ein gewöhnliches Filament sollte dafür nicht ohne entsprechende Freigabe eingesetzt werden.
Druckeinstellungen und praktische Handhabung
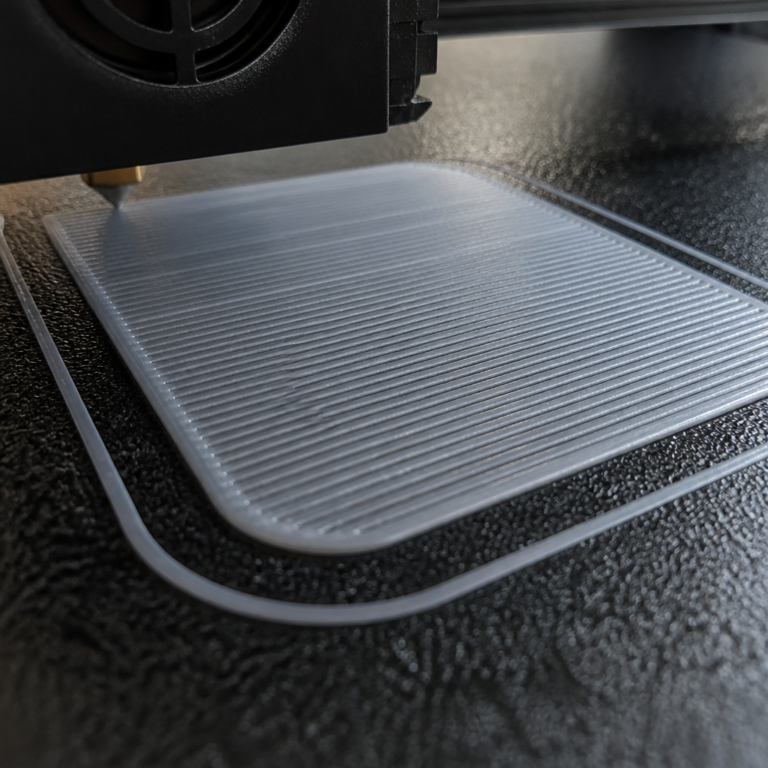
Das Bild zeigt, woran eine gleichmäßige erste Schicht zu erkennen ist. Diese Kontrolle hilft, Ablösungen und Folgefehler frühzeitig zu vermeiden.
Für den ersten Druck mit einer neuen Spule empfiehlt sich ein kleines Kalibrierungsobjekt statt eines großen Projekts. Beginnen Sie mit den Herstellerangaben und verändern Sie jeweils nur einen Parameter. So lässt sich besser erkennen, ob eine Verbesserung durch Temperatur, Geschwindigkeit, Kühlung oder Rückzug entstanden ist. Ein sauber nivelliertes Druckbett und eine passende erste Schicht sind oft wichtiger als die Suche nach einem einzelnen Idealwert.
- Düse und Druckbett entsprechend dem Datenblatt vorheizen.
- Die Druckoberfläche reinigen und auf ausreichende Haftung prüfen.
- Die Filamentrolle frei und gleichmäßig abrollen lassen.
- Bei sichtbaren Fäden zunächst Rückzug, Kühlung und Temperatur kontrollieren.
- Bei schlechter Haftung erste Schicht, Bettabstand und Oberfläche prüfen.
- Nach dem Druck das freie Filamentende wieder in ein Loch der Spule stecken.
Zu hohe Temperaturen können Fäden, unscharfe Überhänge oder eine glänzende, ungewollte Oberfläche begünstigen. Zu niedrige Temperaturen führen eher zu schwacher Verbindung zwischen den Schichten und ungleichmäßiger Extrusion. Die optimale Einstellung ist von Drucker und Material abhängig. Deshalb sind pauschale Werte nur als Startpunkt zu verstehen.
Ein systematischer Test mit kleinen Änderungen liefert meist verlässlichere Ergebnisse als mehrere gleichzeitige Anpassungen.
Lagerung, Trocknung und Haltbarkeit
PLA nimmt zwar meist weniger Feuchtigkeit auf als manche technisch anspruchsvolleren Filamente, sollte aber trotzdem trocken gelagert werden. Feuchtes Material kann beim Austritt aus der Düse knacken oder kleine Blasen bilden. Dadurch verschlechtert sich die Oberfläche und der Materialfluss wird unruhiger. Eine geöffnete Spule gehört deshalb idealerweise in einen dicht schließenden Behälter mit geeignetem Trockenmittel.
Direkte Sonne und hohe Temperaturen sind ungünstig. Wärme kann die Spule verformen oder das Filament so beeinflussen, dass es nicht mehr sauber vom Rollenhalter läuft. Bei Verdacht auf Feuchtigkeit kann eine schonende Trocknung nach den Herstellerangaben helfen. Zu hohe Wärme ist jedoch riskant, weil PLA bereits bei vergleichsweise niedrigen Temperaturen weich werden kann.
| Situation | Sinnvolle Maßnahme |
|---|---|
| Neue, original verschlossene Spule | Bis zur Nutzung geschlossen und trocken lagern |
| Geöffnete Spule im regelmäßigen Einsatz | Staubgeschützt aufbewahren und das Filamentende sichern |
| Unruhiger Materialfluss oder Knacken | Feuchtigkeit, Düse und Extruder prüfen |
| Lange Lagerpause | In einem luftdichten Behälter mit Trockenmittel lagern |
Vorteile, Nachteile und geeignete Einsatzbereiche
Die Stärken des Materials liegen vor allem in der unkomplizierten Verarbeitung und der großen gestalterischen Auswahl. Es ist eine gute Option für Prototypen, Lehrmodelle, Figuren, Halterungen mit geringer Belastung und dekorative Gegenstände. Auch für erste Schritte in der 3D-Druck-Kalibrierung bietet es eine überschaubare Lernkurve.
| Vorteile | Nachteile |
|---|---|
| Gute Detailwiedergabe | Nur begrenzt wärmebeständig |
| Viele Farben und Oberflächen | Kann bei Stößen spröder sein als zähere Werkstoffe |
| Oft geringe Verzugneigung | Feuchtigkeit kann die Druckqualität verschlechtern |
| Für viele Einsteiger geeignet | Nicht automatisch für Lebensmittel- oder Sicherheitsanwendungen freigegeben |
Für Teile im Fahrzeug, in direkter Nähe von Wärmequellen oder für dauerhaft stark belastete Mechaniken sollte man die Materialwahl besonders kritisch prüfen. Auch im Außenbereich können UV-Strahlung, Feuchtigkeit und wechselnde Temperaturen die Lebensdauer beeinflussen. Ein optisch gelungener Druck ist nicht automatisch ein belastbares Konstruktionsteil.
Typische Fehler und wie man sie vermeidet
Viele Druckprobleme wirken zunächst wie Materialfehler, entstehen aber durch das Zusammenspiel mehrerer Einstellungen. Wer die Ursache eingrenzen möchte, sollte die Spule, den Drucker und die Slicer-Konfiguration gemeinsam betrachten.
- Ablösung vom Druckbett: Druckfläche reinigen, Nivellierung kontrollieren und die erste Schicht anpassen.
- Fäden zwischen Bauteilen: Temperatur und Rückzug schrittweise kalibrieren; zusätzlich kann feuchtes Filament die Ursache sein.
- Lücken in Wänden oder Deckflächen: Materialfluss, Düse, Filamentdurchmesser und Extruderkraft prüfen.
- Schlechte Überhänge: Kühlung, Schichthöhe und Druckgeschwindigkeit aufeinander abstimmen.
- Verstopfte Düse: Fremdpartikel vermeiden, die Düse reinigen und bei abrasiven Spezialsorten den Verschleiß berücksichtigen.
- Unvollständige erste Schicht: Abstand zur Druckplatte und mechanische Ausrichtung des Druckbetts prüfen.
Ein weiterer vermeidbarer Fehler ist das unkontrollierte Wechseln zwischen verschiedenen PLA-Sorten. Glänzende oder gefüllte Varianten benötigen möglicherweise andere Einstellungen als Standardmaterial. Notieren Sie erfolgreiche Profile mit Filamenttyp, Düsengröße und wichtigen Änderungen. Dadurch wird der nächste Druck reproduzierbarer.
Nachhaltigkeit und zukünftige Entwicklungen
PLA wird häufig mit einem geringeren fossilen Rohstoffanteil verbunden, weil Polymilchsäure aus pflanzlichen Ausgangsstoffen hergestellt werden kann. Daraus folgt jedoch nicht automatisch eine insgesamt geringe Umweltwirkung. Herstellung, Transport, Pigmente, Energieverbrauch des Druckers und die Entsorgung spielen ebenfalls eine Rolle. Fehl- und Testdrucke sollten möglichst reduziert werden, etwa durch kleine Kalibrierungsmodelle und durchdachte Slicer-Profile.
Bei neuen Filamenten ist damit zu rechnen, dass Hersteller die Materialeigenschaften weiter ausbalancieren: bessere Zähigkeit, höhere Temperaturfestigkeit, leichtere Verarbeitung und attraktivere Oberflächen sind typische Entwicklungsziele. Auch Spulen aus alternativen Materialien sowie effizientere Verpackungen können die Auswahl verändern. Entscheidend bleibt, dass technische Angaben nachvollziehbar sind und nicht nur mit allgemeinen Nachhaltigkeitsbegriffen werben.
- Fehldrucke durch Kalibrierung und realistische Druckprofile verringern.
- Spulen trocken lagern, damit Material nicht unnötig unbrauchbar wird.
- Bei der Entsorgung lokale Vorgaben und die Möglichkeiten für Kunststoffsammlung beachten.
- Für jedes Projekt den Werkstoff nach Belastung und Umgebung auswählen.
FAQ
Fragen und Antworten über PLA-Filament
Frage 1: Ist PLA-Filament für Anfänger geeignet?
Antwort: Ja, es gilt häufig als einsteigerfreundlich, weil es sich auf vielen FDM-Druckern mit überschaubarem Einrichtungsaufwand verarbeiten lässt. Trotzdem müssen Druckbett, Temperatur und Materialfluss passend eingestellt werden.
Frage 2: Braucht PLA immer ein beheiztes Druckbett?
Antwort: Nicht zwingend. Viele Drucke gelingen auf geeigneten unbeheizten Oberflächen, ein beheiztes Bett kann die Haftung jedoch verbessern. Die Empfehlung hängt von Drucker, Oberfläche, Bauteilgeometrie und Filament ab.
Frage 3: Wie lagert man eine geöffnete Spule richtig?
Antwort: Trocken, staubgeschützt und möglichst luftdicht, idealerweise mit geeignetem Trockenmittel. Das freie Filamentende sollte an der Spule fixiert werden, damit keine Schlaufen entstehen.
Frage 4: Woran erkennt man feuchtes Material?
Antwort: Knacken oder Zischen an der Düse, Blasen, raue Oberflächen und ein unruhiger Materialfluss können Hinweise sein. Auch andere Ursachen wie eine verschmutzte Düse sollten ausgeschlossen werden.
Frage 5: Ist PLA für Teile im Auto oder im Freien geeignet?
Antwort: Nur eingeschränkt. Hitze, Sonne und wechselnde Witterung können die Eigenschaften beeinflussen. Für solche Anwendungen sollte ein Material mit passender Wärme- und Umweltbeständigkeit gewählt und die konkrete Belastung berücksichtigt werden.
Frage 6: Welche Düse eignet sich für normales PLA?
Antwort: Für Standard-PLA reicht üblicherweise eine gewöhnliche Druckdüse. Bei Filamenten mit abrasiven Partikeln kann eine verschleißfestere Düse sinnvoll sein. Maßgeblich sind die Hinweise des Filamentanbieters und die verwendete Drucktechnik.
Frage 7: Kann man PLA-Filament recyceln?
Antwort: Das hängt von den örtlichen Sammel- und Recyclingmöglichkeiten ab. Gefüllte oder beschichtete Varianten können sich anders verhalten als reines PLA. Entsorgen Sie Druckreste nach den lokalen Vorgaben und vermeiden Sie eine pauschale Entsorgungsempfehlung.
Frage 8: Warum unterscheiden sich die Druckergebnisse verschiedener PLA-Spulen?
Antwort: Rezeptur, Pigmente, Durchmesser, Feuchtigkeit, Wicklung und empfohlene Temperatur können variieren. Deshalb sollte für jede neue Sorte ein kleines Kalibrierungsobjekt gedruckt und das Slicer-Profil angepasst werden.
Fazit: PLA-Filament passend zum Projekt auswählen
PLA-Filament ist wegen seiner vielseitigen Farben, der guten Detaildarstellung und der meist unkomplizierten Verarbeitung ein sinnvoller Werkstoff für viele 3D-Druckprojekte. Die beste Spule ist jedoch nicht automatisch die auffälligste oder günstigste, sondern jene, deren Eigenschaften zum Drucker und zum vorgesehenen Einsatz passen.
Achten Sie auf nachvollziehbare Temperaturangaben, eine saubere Wicklung, trockene Lagerung und die Grenzen des Materials. Für Modelle, Prototypen und dekorative Objekte ist PLA oft eine überzeugende Wahl. Bei Wärme, hoher Stoßbelastung oder anspruchsvollem Außeneinsatz sollte der Vergleich mit anderen Filamentarten zum festen Bestandteil der Planung werden.
Erfahrungen mit PLA-Filament
Typische positive Beobachtung: Viele Einsteiger schätzen den unkomplizierten Start.
Die häufige Erfahrung ist, dass sich mit einem gut abgestimmten Profil schnell ansehnliche Modelle mit feinen Details herstellen lassen.
Typische positive Beobachtung: Große Farbauswahl für kreative Projekte.
Unterschiedliche matte, glänzende und kräftige Farbtöne erleichtern die Gestaltung, ohne dass jedes Modell nachträglich lackiert werden muss.
Möglicher Kritikpunkt: Wärme kann die Einsatzmöglichkeiten begrenzen.
Als wiederkehrende praktische Einschränkung gilt, dass PLA für dauerhaft warme Umgebungen oder stark belastete Funktionsteile sorgfältig bewertet werden muss.
Möglicher Kritikpunkt: Die Lagerung wird manchmal unterschätzt.
Bei längerer Lagerung in feuchter Umgebung können Druckbild und Materialfluss nachlassen; ein dichter Behälter mit Trockenmittel schafft hier bessere Voraussetzungen.
Für Einsteiger hilfreich: Kleine Kalibrierungsdrucke sparen Material und Zeit.
Wer Temperatur, Haftung und Rückzug zunächst an kleinen Objekten prüft, kann typische Fehler leichter eingrenzen als bei einem großen und komplexen Druck.
Für erfahrene Anwender relevant: Spezialvarianten verlangen mehr Abstimmung.
Seiden-, matte oder partikelgefüllte Sorten können sich deutlich anders verhalten als Standardmaterial und sollten mit eigenen Einstellungen behandelt werden.